


Titán megmunkálási nehézségek

A titánötvözet hővezető képessége kicsi, ezért a titánötvözet megmunkálásakor a forgácsolási hőmérséklet nagyon magas. Ugyanezen körülmények között a TC4[i] megmunkálásakor a forgácsolási hőmérséklet több mint kétszerese a 45-ös acélénak, és a megmunkálás során keletkező hő nehezen halad át a munkadarabon. Kibocsátás; a titánötvözet fajhője kicsi, és a helyi hőmérséklet a megmunkálás során gyorsan emelkedik. Ezért a szerszám hőmérséklete nagyon magas, a szerszámcsúcs erősen kopik, és az élettartam csökken.
A titánötvözet alacsony rugalmassági modulusa[ii] miatt a megmunkált felület hajlamos a visszarugózásra, különösen a vékony falú alkatrészek megmunkálása komolyabb, ami könnyen okozhat erős súrlódást az oldal és a megmunkált felület között, ezáltal koptatva a szerszámot és lepattogzva a pengét.
A titánötvözet erős kémiai aktivitással rendelkezik, magas hőmérsékleten könnyen kölcsönhatásba lép oxigénnel, hidrogénnel és nitrogénnel, ami növeli szilárdságát és csökkenti képlékenységét. A hevítés és kovácsolás során képződő oxigéndús réteg megnehezíti a megmunkálást.


Titánötvözet anyagok megmunkálási alapelvei [1-3]
A megmunkálási folyamat során a kiválasztott szerszámanyag, a forgácsolási körülmények és a forgácsolási idő befolyásolja a titánötvözet forgácsolásának hatékonyságát és gazdaságosságát.
1. Válasszon megfelelő szerszámanyagot
A titánötvözet anyagok tulajdonságai, feldolgozási módszerei és feldolgozási technikai feltételei alapján a szerszámanyagokat ésszerűen kell kiválasztani. A szerszámanyagoknak a legszélesebb körben használtaknak, alacsony árúaknak, jó kopásállóságúaknak, magas hőkeménységűeknek és megfelelő szívósságúaknak kell lenniük.
2. Javítsa a forgácsolási feltételeket
A gép-befogó-szerszám rendszer merevsége jobb. A szerszámgép minden részének hézagját jól kell beállítani, és az orsó radiális kifutásának kicsinek kell lennie. A befogó befogási munkájának szilárdnak és kellően merevnek kell lennie. A szerszám forgácsoló részének a lehető legrövidebbnek kell lennie, és a vágóél vastagságát a lehető legnagyobbra kell növelni, ha a forgácstűrés elegendő a szerszám szilárdságának és merevségének javításához.
3. A feldolgozott anyag megfelelő hőkezelése
A titánötvözet anyagok tulajdonságait és metallográfiai szerkezetét hőkezeléssel megváltoztatják [iii], ezáltal javítva az anyagok megmunkálhatóságát.


4. Válasszon ésszerű vágási mennyiséget
A vágási sebességnek alacsonynak kell lennie. Mivel a vágási sebesség nagy hatással van a vágóél hőmérsékletére, minél nagyobb a vágási sebesség, annál élesebb a vágóél hőmérsékletének növekedése, és a vágóél hőmérséklete közvetlenül befolyásolja a szerszám élettartamát, ezért fontos a megfelelő vágási sebesség kiválasztása.


Küldd el nekünk az üzeneted:
-
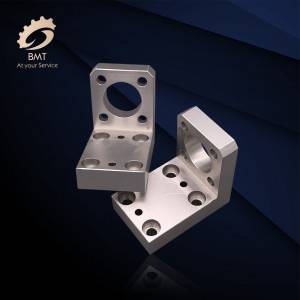
Alumínium CNC megmunkáló alkatrészek
-
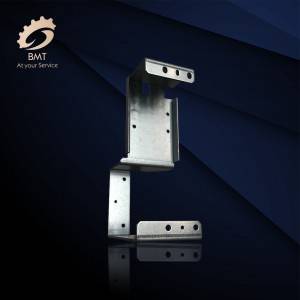
Alumínium lemezmegmunkálás
-
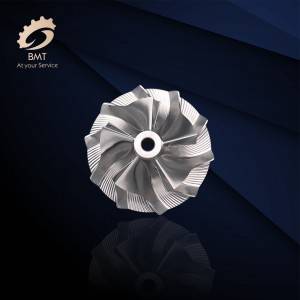
Tengely nagy pontosságú CNC megmunkáló alkatrészek
-
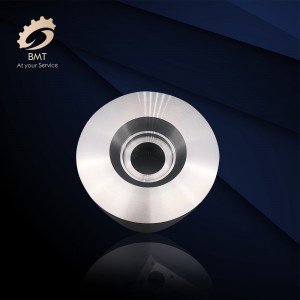
CNC megmunkált alkatrészek Olaszország számára
-
CNC megmunkáló alumínium alkatrészek
-
Autóalkatrészek megmunkálása
-
Titánötvözet kovácsolt darabok
-
Titán és titánötvözet szerelvények
-
Titán és titánötvözet kovácsolt termékek
-
Titán és titánötvözet huzalok
-

Titán rudak
-
Titán varrat nélküli csövek
-
Titán hegesztett csövek