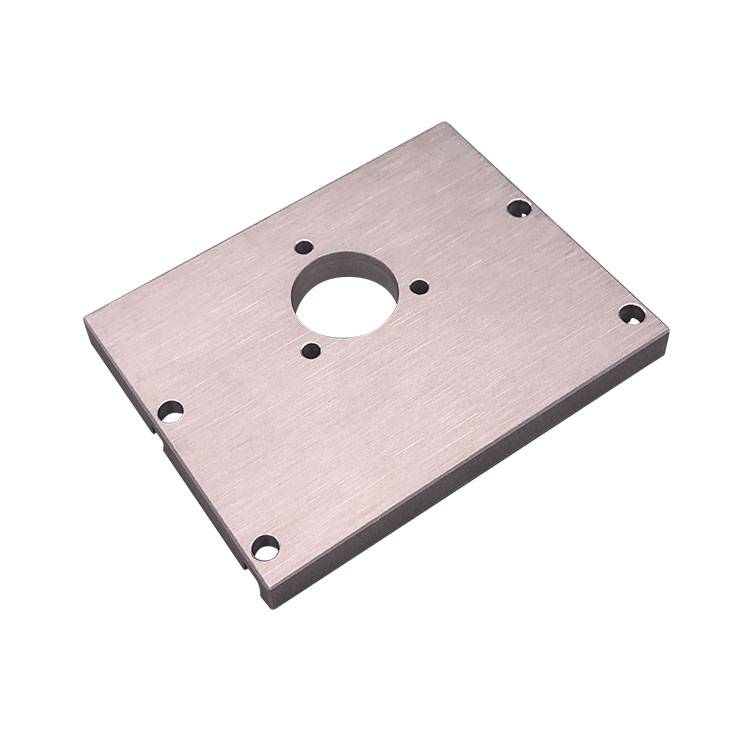
Az alkatrész összetettségét befolyásoló tényezők
- Alkatrész mérete
A méret önmagában nem határozza meg az alkatrész bonyolultságát, de tényező lehet. Ne feledje, hogy a nagyobb sík alkatrészek esetenként kevésbé kihívást jelentenek, mint a kisebb, bonyolultabb alkatrészek. Vegye figyelembe az egyes elemek méretét is, mivel ez befolyásolja a használandó forgácsolószerszám méretét. Egy nagyobb, nagy sebességű forgácsolószerszám gyorsabban képes eltávolítani az anyagot, csökkentve a megmunkálási időt.
- Alkatrész-feldolgozás
Az alkatrészen szükséges műveletek, beavatkozások és ellenőrzések száma szintén befolyásolja az alkatrész összetettségét. A geometriától, a felületkezeléstől és a tűréshatároktól stb. függően a műveletek sorrendje összetett, időigényes és részletes lehet. Például egy összetett alkatrész számos átirányítást és kézi beavatkozást igényelhet. Alkalmanként egy 5 tengelyes vagy maró-esztergáló gép lehet a legmegfelelőbb gép, például ha költséghatékony a gyártása, vagy kevesebb rezsiköltséget igényel.
- Alkatrész tűrések
Az alkatrész tűrései befolyásolhatják a használt CNC gép kiválasztását, valamint a költségeket és a szállítási időt is. Az elérhető tűréshatárt az anyag, a megmunkálási sebesség és a szerszámozás is befolyásolja. Egyszerűen fogalmazva, minél szűkebb a tűréshatár, annál többe fog kerülni az alkatrész. A magasabb tűrések nagyobb pontosságot tesznek lehetővé, de további folyamatokat, műveleteket, szerszámokat és gépeket is igényelhetnek, ezáltal növelve a költségeket.

A befejezések típusai
- Gyöngyszórás
A gyöngyszórás során eltávolítják a felületi lerakódásokat vagy egyenetlenségeket az alkatrészről az egyenletesebb, simább felület elérése érdekében. A gömb alakú gyöngyök egyenletes felületet biztosítanak, és általában matt felület elérésére használják őket. Finomabb gyöngyök is használhatók szaténszerűbb vagy mattabb felület eléréséhez.
- Eloxált felületek
Az eloxált felületek egy speciális kopásálló bevonatot kínálnak, amely általában számos színben kapható. Az eloxálás általában átlátszó, és a réteg általában vékony, ezért vegye figyelembe a CNC gép által a felületen hagyott nyomokat.
- Megmunkált állapotban
Egy újabb felületkezelés a megmunkálás során hagyja el a felületi érdességet. A pontos üzemi érdességet az Ra értékkel határozzák meg. A CNC-vel megmunkált alkatrészek felületi érdessége jellemzően Ra 1,6-3,2 µm.
CMM ellenőrzési jelentések
Mi az a CMM-jelentés, és miért van rá szükségem?
A koordináta-mérőgépes (CMM) ellenőrzés során egy koordináta-mérőgép segítségével ellenőrzik egy alkatrész méreteit annak megállapítására, hogy az megfelel-e a meghatározott tűréshatároknak. A koordináta-mérőgépet egy tárgy minőségének és jellemzőinek mérésére használják.
A bonyolultabb alkatrészek specifikációnak való megfelelésének biztosításához koordináta-mérő gép (CMM) ellenőrzésre lesz szükség. Gyakran előfordul, hogy rendkívül precíziós alkatrészeket vizsgálnak, ahol a lehető legjobb minőség és pontosság szükséges. Ezen a ponton a sima felületeket is ellenőrzik, hogy biztosítsák a rajzok és a terv szerinti pontosságot.
A koordináta-mérőgép (CMM) egy mérőfejjel működik, amely a munkadarabon lévő pontokat méri. A gép koordinátarendszerét 3 tengely alkotja. A másik rendszer az alkatrész koordinátarendszere, ahol a 3 tengely a munkadarab jellemzőire és adatpontjaira vonatkozik/megfelel nekik.

A CMM-ellenőrzés előnyei
A CMM ellenőrzéseket szükség szerint végzik el, és néha kötelezőek is. A CMM ellenőrzési jelentések időt takaríthatnak meg és csökkenthetik a rezsiköltségeket azáltal, hogy biztosítják, hogy az alkatrész pontosan a terv szerint készült. Ez biztosítja, hogy semmi ne legyen a véletlenre bízva, és a tervtől való bármilyen eltérést vagy hibát a szállítás előtt felfedeznek.
Az iparágtól függően a specifikációtól való eltérések katasztrofálisak lehetnek (például az orvosi iparban vagy a repülőgépiparban). Ez a végső minőségellenőrzési ellenőrzés biztosítékot nyújthat, mielőtt az alkatrészt jóváhagynák és kiszállítanák az ügyfélnek.
Termékleírás